5. 气流纺竹纱回潮率控制范围
气流纺竹纱的回潮率控制是保证产品质量的关键环节。由于竹浆纤维具有较大的吸湿性,其回潮率控制范围通常在以下区间:
标准回潮率:一般在6%至10%之间,具体数值取决于纤维的种类和纱线的用途。最佳回潮率:通常认为在8%左右时,纱线的性能和加工效果最佳。
竹浆纤维吸湿大,纺纱过程回潮波动可能造成的问题
纱线强度下降:回潮率过高会导致纱线强度下降,影响织物的耐用性。纱线伸长率变化:回潮率的波动会导致纱线伸长率变化,影响织物的尺寸稳定性。

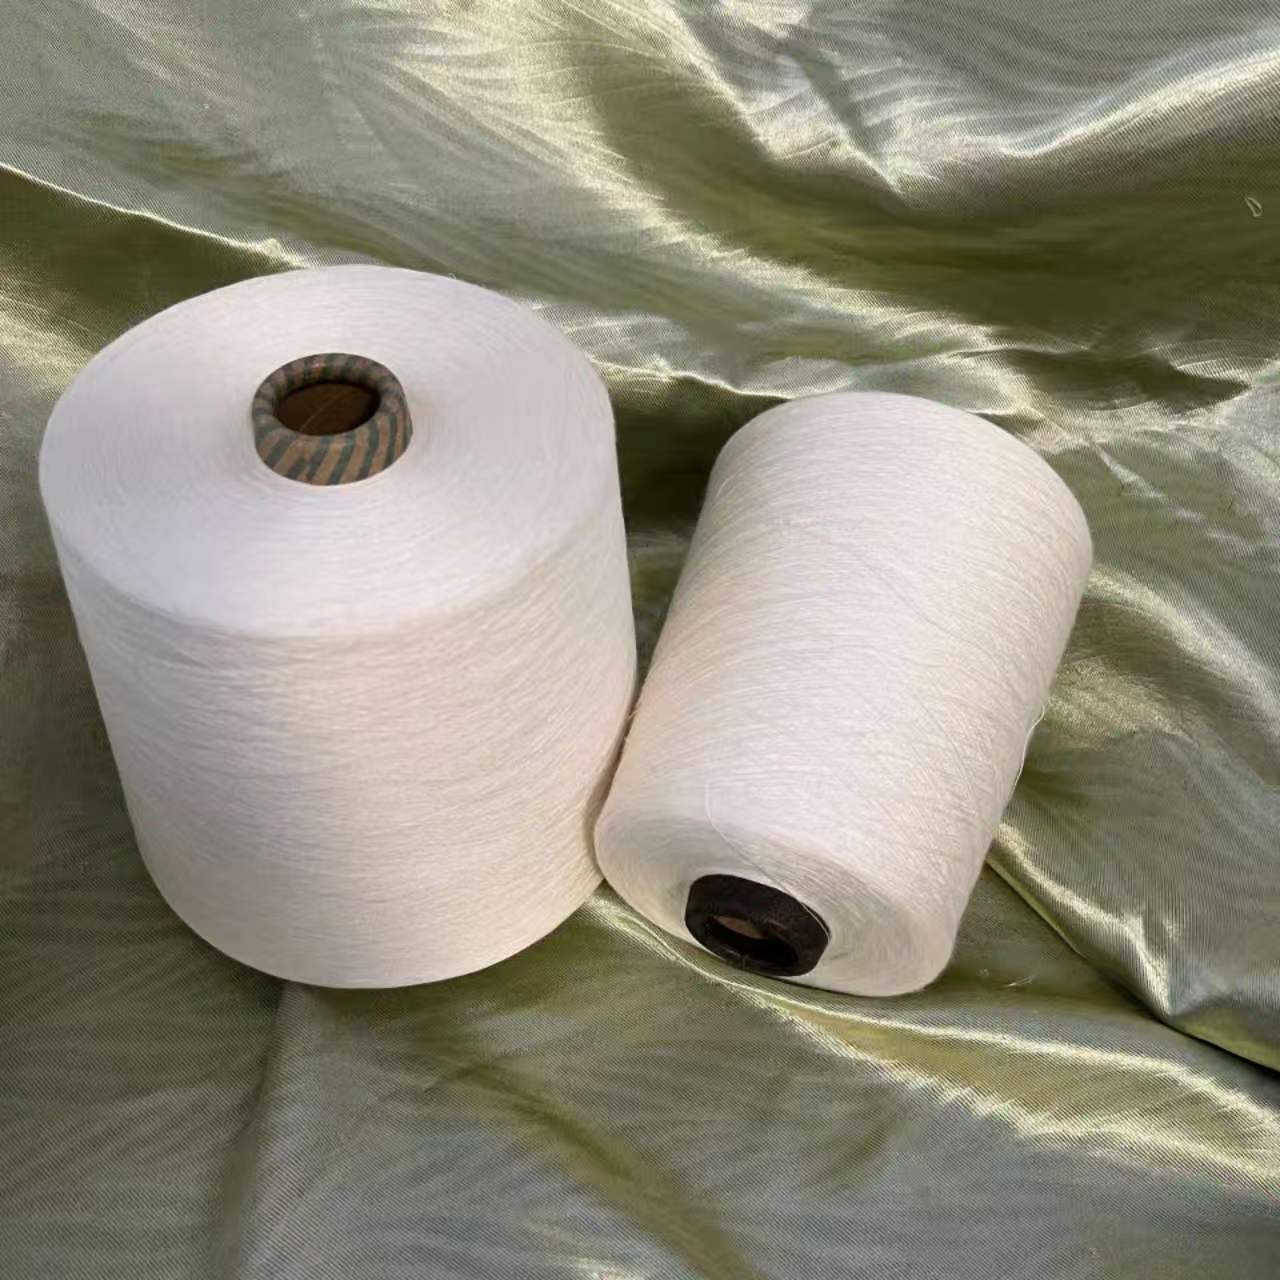
纱线易断:在回潮率过高的情况下,纱线更容易发生断裂,影响生产效率。
纱线外观变化:回潮率波动可能导致纱线出现结团、起毛等现象,影响产品外观。
控制回潮率的方法
控制原料的储存条件:保持原料仓库的干燥,避免原料受潮。合理选择纺纱工艺:选择合适的纺纱工艺,如采用干燥工艺减少纤维的吸湿性。
加强设备维护:定期检查和保养纺纱设备,确保设备正常运行。
优化生产流程:合理安排生产流程,减少回潮率波动。
使用防潮剂:在原料和纱线中加入适量的防潮剂,降低纤维的吸湿性。
通过以上措施,可以有效控制气流纺竹纱的回潮率,提高产品质量。